Guida ai PLC fuori produzione e fermi impianto
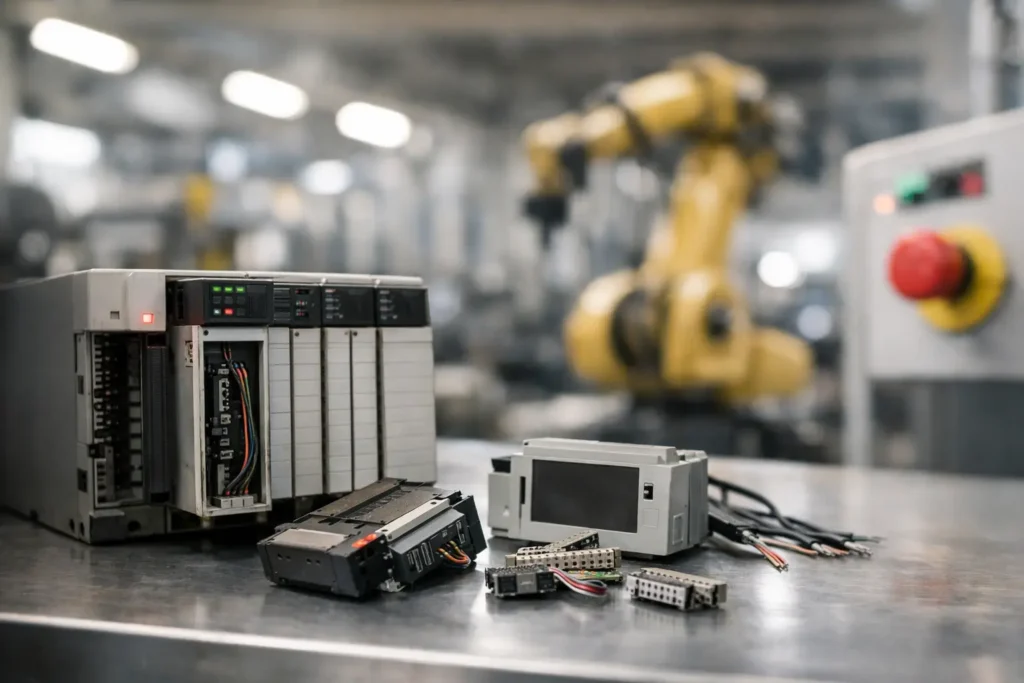
Un PLC dichiarato fuori produzione non diventa subito un problema. Lo diventa quando si guasta senza backup, quando la configurazione non è disponibile o quando la sostituzione richiede modifiche che la linea non può assorbire. Questa guida ai PLC fuori produzione è pensata per responsabili manutenzione, tecnici di automazione e buyer che devono decidere rapidamente come proteggere la continuità produttiva senza trasformare un guasto circoscritto in un fermo impianto prolungato.
La scelta tra riparare, acquistare un rigenerato o migrare a una piattaforma attuale non ha una risposta unica. Dipende dalla criticità della macchina, dalla disponibilità di ricambi, dallo stato del programma applicativo, dai vincoli di sicurezza e dalla finestra di fermo effettivamente programmabile. L’errore più costoso è affrontare questi aspetti solo al momento del guasto.
Perché un PLC fuori produzione richiede una gestione dedicata
La fine della produzione da parte del costruttore non coincide necessariamente con l’impossibilità di utilizzare il PLC. Molte CPU, alimentazioni, moduli I/O, schede di comunicazione e pannelli operatore restano in servizio per anni con risultati affidabili. Il problema cambia però natura: la disponibilità del componente diminuisce, i tempi di reperimento si allungano e aumenta il rischio di acquistare materiale non verificato o non compatibile.
In una linea produttiva, il PLC è raramente un elemento isolato. È collegato a moduli remoti, inverter, azionamenti, reti industriali, HMI, sensori e logiche di sicurezza. Sostituire soltanto la CPU con un modello di nuova generazione può richiedere conversione del software, aggiornamento dei moduli, revisione delle comunicazioni e test completi della macchina. In alcuni casi è la scelta corretta; in altri, la riparazione della scheda o l’impiego di un’unità rigenerata evita giorni di fermo e costi di integrazione non previsti.
Un altro punto critico è l’obsolescenza silenziosa. Una macchina può continuare a produrre regolarmente mentre batterie tampone esaurite, condensatori invecchiati, connettori ossidati o ventole inefficienti aumentano progressivamente il rischio di avaria. La manutenzione efficace non aspetta il blocco totale: identifica le apparecchiature esposte e definisce una risposta prima dell’emergenza.
Guida ai PLC fuori produzione: la valutazione iniziale
Prima di cercare un ricambio, occorre raccogliere dati tecnici affidabili. La sigla completa riportata sull’etichetta è essenziale, ma da sola non basta. Devono essere verificati codice esatto, revisione hardware, versione firmware, configurazione, tipo di memoria, interfacce di comunicazione e presenza di eventuali moduli proprietari collegati al rack.
È utile distinguere tra un guasto confermato e un’anomalia di sistema. Un PLC che non va in RUN può dipendere dall’alimentatore, da un corto su un modulo I/O, dalla batteria, dalla memoria, da un errore di comunicazione o dalla logica di sicurezza esterna. Sostituire la CPU senza diagnosi può generare un intervento inefficace e, soprattutto, far perdere tempo prezioso.
La raccolta delle informazioni dovrebbe includere anche il contesto di processo: quale funzione svolge il PLC, quali sono le conseguenze del fermo, se è presente una macchina ridondante e quanto tempo è richiesto per il riavvio. Un controllore che gestisce una stazione ausiliaria non ha la stessa priorità di una CPU che coordina un impianto continuo, una linea di confezionamento o una macchina speciale non più replicabile.
Verificare il programma prima che serva
Il backup del programma è uno degli elementi più sottovalutati nella gestione dell’obsolescenza. Avere una copia non è sufficiente se non si conoscono versione, data, eventuali modifiche eseguite in campo e compatibilità con l’hardware installato. Il file deve essere archiviato in modo tracciabile insieme a configurazioni HMI, parametri di inverter e azionamenti, schemi elettrici aggiornati e note operative.
Quando possibile, è opportuno effettuare un salvataggio completo dalla macchina in condizioni controllate. Questo riduce l’incertezza in caso di sostituzione della CPU e accelera le verifiche durante un intervento urgente. Se il software originale non è disponibile o non è più supportato, la pianificazione deve essere ancora più prudente: una migrazione futura potrebbe richiedere attività di reverse engineering e collaudo esteso.
Riparazione, rigenerato o retrofit: scegliere in base al rischio
La riparazione specialistica è spesso la soluzione più rapida quando il guasto riguarda un PLC fuori produzione ma la piattaforma è ancora stabile, documentata e adeguata al processo. Un intervento qualificato non dovrebbe limitarsi alla sostituzione del componente visibilmente danneggiato. Servono diagnosi elettronica, controllo delle sezioni di alimentazione, verifica delle memorie e delle comunicazioni, test funzionali e collaudo coerente con l’applicazione industriale.
Un’unità rigenerata può essere indicata quando il ripristino deve avvenire in tempi molto stretti oppure quando il componente guasto presenta danni estesi. La qualità della fornitura è determinante: un ricambio rigenerato deve essere identificato correttamente, verificato in prova e accompagnato da garanzia. Il prezzo più basso sul mercato non coincide sempre con il minor costo per l’impianto, specialmente se il materiale arriva senza tracciabilità, con revisione non compatibile o con difetti intermittenti difficili da individuare.
Il retrofit diventa preferibile quando l’obsolescenza coinvolge l’intera architettura, i guasti si ripetono, non esistono più parti reperibili in modo affidabile oppure il sistema non risponde più ai requisiti produttivi e di sicurezza. È un progetto che richiede metodo: censimento I/O, conversione o riscrittura software, adattamento delle reti, validazione del ciclo macchina, formazione del personale e piano di avviamento. Non è la risposta più veloce a un’emergenza, ma può essere la scelta più razionale nel medio periodo.
La decisione migliore può essere ibrida. Riparare o installare un rigenerato consente di riportare in produzione la linea; nel frattempo si pianifica il retrofit in una fermata programmata. In questo modo l’urgenza non detta da sola l’architettura futura dell’impianto.
Le scorte critiche non sono un magazzino casuale
Tenere a stock ogni componente obsoleto è economicamente inefficiente. Non tenerne nessuno espone invece l’azienda a tempi di fermo non controllabili. La soluzione è definire una scorta critica sulla base della probabilità di guasto, del tempo di approvvigionamento, dell’impatto produttivo e della possibilità di sostituzione.
Per ogni macchina ad alta criticità vanno censiti almeno CPU, alimentatore, moduli di comunicazione, moduli I/O non standard, pannello operatore e apparecchiature di azionamento che non hanno equivalenti immediati. La scorta deve essere conservata correttamente, con identificazione chiara e controllo periodico. Un componente lasciato per dieci anni in un armadio non climatizzato non è automaticamente pronto all’uso.
Anche il ricambio a magazzino richiede prove. Se possibile, un PLC di riserva dovrebbe essere verificato, caricato con la configurazione corretta e associato alla macchina di destinazione. Per le apparecchiature più datate può essere utile programmare controlli preventivi su alimentatori, batterie e banchi capacitivi, evitando che il ricambio risulti degradato proprio quando serve.
Come organizzare una risposta efficace al guasto
Quando si verifica un arresto, la priorità è ripristinare la produzione senza compromettere dati, sicurezza o integrità dell’impianto. Il tecnico deve poter disporre subito di codice articolo, foto dell’etichetta, descrizione dell’anomalia, LED di diagnostica, eventuali messaggi HMI e condizioni in cui il difetto si manifesta. Queste informazioni riducono i tempi di diagnosi e permettono di valutare con precisione riparabilità e alternative disponibili.
È altrettanto utile separare il ripristino immediato dalla prevenzione. Dopo avere rimesso in servizio la macchina, occorre analizzare perché il PLC o il modulo si è guastato. Sovratensioni, surriscaldamento nel quadro, alimentazione instabile, umidità, vibrazioni o problemi sulle utenze collegate possono danneggiare anche il ricambio appena installato. Senza correggere la causa, la riparazione resta un intervento temporaneo.
COVISION supporta questa esigenza con riparazione multimarca, disponibilità di componenti rigenerati e attività orientate alla tracciabilità delle apparecchiature. Per impianti con tecnologie diverse e componenti datati, avere un interlocutore tecnico unico riduce passaggi, incertezze e tempi di coordinamento.
Dalla gestione dell’emergenza al piano di continuità
Un censimento dell’obsolescenza non deve essere un documento statico. Va aggiornato quando si modifica una macchina, si sostituisce un drive, si cambia la configurazione software o si rileva una criticità di approvvigionamento. L’obiettivo è sapere, prima del guasto, quali sistemi sono esposti e quale intervento è realisticamente attuabile.
La priorità non è sostituire tutto ciò che è vecchio. È rendere prevedibile il comportamento dell’impianto di fronte al guasto. Un PLC fuori produzione può continuare a essere una scelta sostenibile se è diagnosticabile, riparabile, supportato da backup verificati e coperto da una scorta coerente. Quando queste condizioni non esistono più, la migrazione va programmata con la stessa attenzione riservata a un investimento produttivo.
Il momento più utile per aprire una scheda di censimento, verificare un backup o testare un ricambio non è durante un fermo. È nella prossima finestra di manutenzione disponibile, quando ogni decisione può essere presa con dati tecnici, tempi adeguati e il controllo della produzione ancora nelle mani dell’azienda.


