Come prevenire guasti elettronici macchina
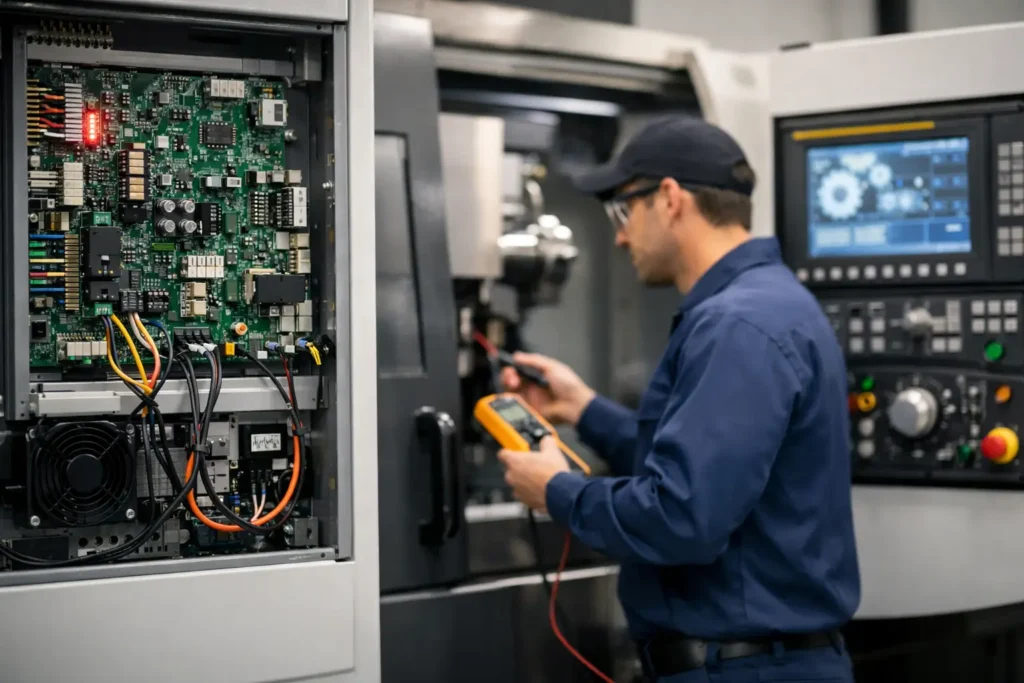
Un PLC che si riavvia in modo intermittente, un inverter che va in allarme solo a pieno carico o un pannello operatore che perde la comunicazione non sono quasi mai eventi isolati. Spesso sono il segnale iniziale di condizioni elettriche, termiche o ambientali che stanno degradando l’elettronica di bordo macchina. Sapere come prevenire guasti elettronici macchina significa intervenire prima che un’anomalia minore diventi un fermo produzione, con verifiche mirate e dati utili per decidere dove concentrare la manutenzione.
La prevenzione non coincide con la sola pulizia del quadro o con la sostituzione programmata di qualche componente. Richiede una visione dell’intero sistema: qualità dell’alimentazione, temperatura, cablaggio, carichi, ciclo di lavoro, stato dei componenti e disponibilità di configurazioni e ricambi. La priorità cambia in base alla criticità della macchina e al costo orario del fermo.
Come prevenire guasti elettronici macchina: partire dalla criticità
Non tutte le apparecchiature richiedono lo stesso livello di controllo. Un alimentatore ridondato su una linea secondaria e l’azionamento proprietario di una macchina senza alternativa produttiva non espongono l’impianto allo stesso rischio. Il primo passo è quindi classificare PLC, inverter, drive, alimentatori, HMI, PC industriali e schede di controllo in funzione di tre parametri: impatto sul fermo, reperibilità e tempo necessario per ripristinare la produzione.
Per ogni componente critico è utile raccogliere modello, matricola, revisione hardware e software, data di installazione, storico degli allarmi e modalità di guasto già osservate. Questa anagrafica evita due problemi frequenti: cercare un ricambio quando la linea è già ferma e reinstallare un’unità funzionante ma non configurata correttamente.
La criticità va rivalutata quando cambiano prodotto, turni, velocità di linea o condizioni ambientali. Un inverter che ha lavorato per anni senza anomalie può diventare vulnerabile se il ciclo produttivo viene intensificato, se aumenta la temperatura del reparto o se viene modificato il motore comandato.
Verificare la qualità dell’alimentazione elettrica
Una quota rilevante dei guasti elettronici è legata a sollecitazioni della rete: sovratensioni, microinterruzioni, squilibri di fase, armoniche, cadute di tensione e disturbi generati da carichi induttivi. L’effetto non è sempre immediato. In molti casi l’apparecchiatura continua a funzionare, ma condensatori, alimentatori, moduli di potenza e circuiti di comunicazione subiscono uno stress progressivo.
Il controllo deve andare oltre la lettura sporadica della tensione nominale. Nei quadri delle macchine critiche conviene misurare la stabilità della rete durante avviamenti, cambi di carico e picchi di produzione. Va verificata anche la corretta dimensione dell’alimentazione a 24 Vdc, spesso responsabile di riavvii casuali di PLC, sensori, moduli I/O e pannelli operatore.
Protezioni contro le sovratensioni, gruppi di continuità per i sistemi che devono arrestarsi in modo controllato, filtri adeguati e una messa a terra correttamente progettata riducono il rischio, ma non sono soluzioni universali. Un UPS sottodimensionato o una protezione installata senza analizzare il coordinamento dell’impianto può non risolvere il problema reale. Serve una valutazione coerente con la macchina, il tipo di rete e i carichi presenti.
Controllare calore, polvere e umidità nel quadro
Il calore riduce la vita utile dell’elettronica. Nei quadri elettrici, pochi gradi in più rispetto alle condizioni di progetto possono accelerare l’invecchiamento dei condensatori elettrolitici, compromettere le ventole e aumentare le probabilità di errore nei dispositivi di potenza. La temperatura deve essere rilevata nei punti realmente sollecitati, non solo all’esterno del quadro.
È essenziale verificare che ventole, filtri, condizionatori e scambiatori funzionino con continuità. Un filtro saturo limita il flusso d’aria e trasforma il quadro in una camera calda, soprattutto nei mesi estivi o nei reparti con polveri sospese. Anche il posizionamento interno conta: apparecchi che dissipano molto calore non devono trasferirlo direttamente a PLC, alimentatori e moduli di comunicazione.
Polvere conduttiva, nebbie oleose e umidità richiedono un’attenzione specifica. In questi ambienti la pulizia non può essere improvvisata: prodotti non idonei, aria compressa senza controllo o interventi eseguiti con macchina non messa in sicurezza possono spostare contaminanti sulle schede o creare ulteriori difetti. Quando la contaminazione è ricorrente, bisogna agire anche sulla protezione del quadro e sul sistema di ventilazione.
Ridurre le sollecitazioni da cablaggio e carichi
Molti difetti apparentemente elettronici hanno origine elettromeccanica. Morsetti allentati, connettori ossidati, schermature interrotte, masse non corrette e cavi sottoposti a vibrazioni generano disturbi difficili da riprodurre. Il risultato può essere una perdita di comunicazione sporadica, un errore encoder o l’intervento non giustificato di una protezione.
Durante le attività programmate occorre ispezionare serraggi, stato dei connettori, integrità delle schermature e separazione fra cavi di potenza e segnali. Il controllo va svolto con particolare attenzione alle zone mobili, ai passaggi cavo soggetti a sfregamento e alle apparecchiature vicine a motori, saldatrici o altri generatori di disturbi elettromagnetici.
Anche il carico va analizzato. Sovraccarichi ripetuti, rampe di accelerazione troppo aggressive, attriti meccanici o ventilazione insufficiente del motore costringono inverter e servodrive a lavorare oltre il profilo previsto. In questo caso sostituire il drive senza rimuovere la causa porta spesso alla ricomparsa del guasto.
Pianificare la manutenzione sui segnali deboli
La manutenzione preventiva efficace non aspetta l’allarme bloccante. Tiene conto dei segnali deboli: aumento della temperatura interna, ventole rumorose, allarmi brevi ma ricorrenti, errori di comunicazione, tempi di avvio più lunghi e variazioni del comportamento della macchina. Registrare questi eventi consente di distinguere un episodio occasionale da un degrado progressivo.
Per apparecchiature con molti anni di esercizio, la rigenerazione periodica può essere più razionale dell’attesa del guasto. Il banco capacitivo di inverter, azionamenti e alimentatori industriali, ad esempio, ha una vita legata a temperatura, ondulazione di corrente e ore di lavoro. La sua sostituzione pianificata va valutata in base alle condizioni operative e alla criticità della macchina, non applicata indiscriminatamente a ogni dispositivo.
Un piano pratico può prevedere controlli più ravvicinati per le apparecchiature che lavorano in continuo, in ambiente caldo o con ricambi fuori produzione. Per le macchine meno critiche può essere sufficiente una verifica periodica durante i fermi programmati. L’obiettivo non è aumentare le attività, ma utilizzare le ore di manutenzione dove riducono davvero il rischio.
Salvare configurazioni e preparare il ripristino
Un componente sostitutivo riduce il fermo solo se è pronto per essere installato. Per PLC, HMI, inverter, drive e PC industriali devono essere disponibili backup verificati di programmi, parametri, ricette, licenze e configurazioni di rete. Un file esistente ma non aggiornato o non testato è una falsa sicurezza.
Il salvataggio va effettuato dopo modifiche software, sostituzioni di periferiche, aggiornamenti e variazioni di parametrizzazione. È utile adottare una nomenclatura chiara, associando ogni backup a macchina, data, versione e tecnico responsabile. Le copie devono essere conservate in modo protetto ma accessibile al personale autorizzato in caso di urgenza.
La stessa logica vale per gli apparati di scorta. Un ricambio a magazzino deve essere compatibile per firmware, opzioni, interfacce e potenza, oltre che elettricamente equivalente. In presenza di componenti obsoleti, un’unità rigenerata e collaudata può offrire una risposta concreta, purché venga pianificata e verificata prima dell’emergenza.
Usare dati e assistenza remota con criterio
La manutenzione predittiva è utile quando trasforma dati in decisioni operative. Monitorare temperature, assorbimenti, ore di funzionamento, allarmi e qualità dell’alimentazione permette di individuare deviazioni rispetto al comportamento normale della macchina. Non servono necessariamente grandi quantità di dati: servono parametri significativi, soglie coerenti e responsabilità chiare sulla loro lettura.
L’assistenza remota può accelerare la diagnosi di anomalie software, comunicazioni e parametrizzazioni, riducendo tempi di attesa e interventi non necessari. Non sostituisce però le verifiche fisiche su potenza, cablaggi, ventilazione e componenti danneggiati. Il risultato migliore nasce dall’integrazione fra dati remoti, storico manutentivo e competenza sul campo.
Quando emerge un’anomalia ripetitiva, la scelta più efficace non è limitarsi al reset. Occorre isolare le condizioni in cui si manifesta, conservare codici di errore e trend disponibili, verificare alimentazione e carico, quindi pianificare l’intervento prima del prossimo arresto. Un partner tecnico specializzato come COVISION può supportare questo percorso con diagnosi, riparazione multimarca, rigenerati e gestione delle configurazioni. La continuità produttiva si costruisce così: trasformando ogni piccolo segnale della macchina in un’azione programmata, tracciabile e tecnicamente giustificata.


