Errori cablaggio encoder e fermo macchina
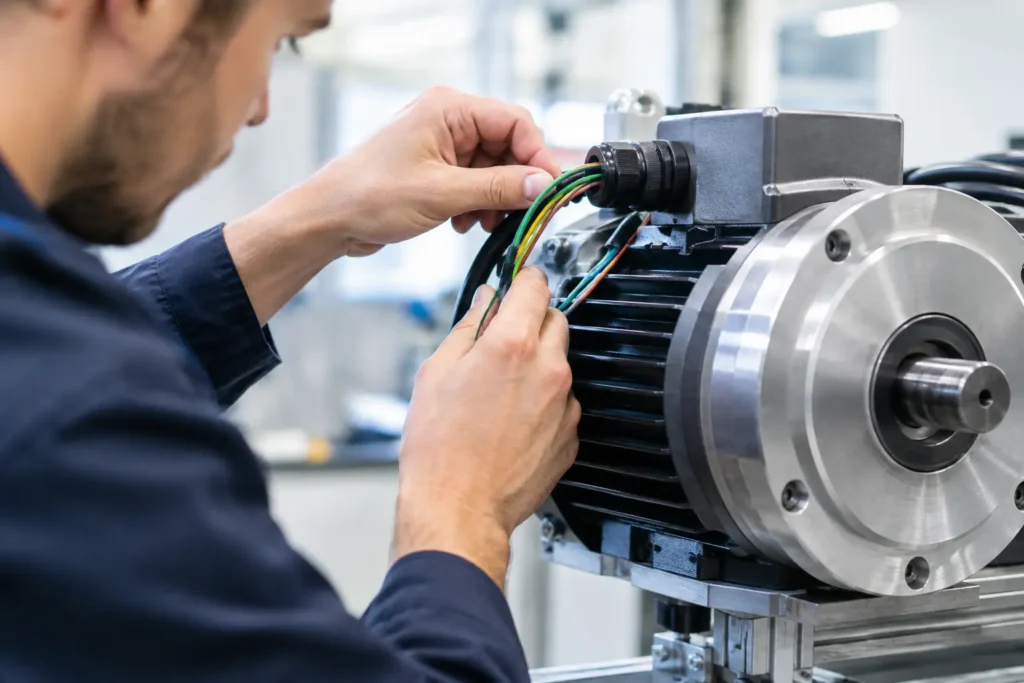
Un encoder che perde impulsi, inverte il verso di conteggio o genera allarmi intermittenti può fermare un asse senza che il componente sia realmente guasto. Gli errori cablaggio encoder sono una delle cause più frequenti e, al tempo stesso, più sottovalutate dei malfunzionamenti su servomotori, motori brushless, azionamenti e macchine automatiche. Il rischio operativo è concreto: sostituire encoder o drive funzionanti, allungare la ricerca guasto e mantenere ferma una linea produttiva per un difetto localizzato nel collegamento.
La diagnosi efficace non parte dal ricambio. Parte dalla lettura del sintomo, dalla verifica della catena encoder-azionamento e dalla distinzione fra anomalia elettrica, meccanica e parametrica. In impianti con cavi soggetti a flessione, vibrazioni, oli, lavaggi o temperature elevate, il cablaggio deve essere trattato come un componente critico dell’asse.
Perché gli errori di cablaggio encoder fermano l’asse
L’encoder trasmette al controllo informazioni decisive: posizione, velocità, direzione e, in alcuni sistemi, dati identificativi del motore. Se il segnale arriva degradato, interrotto o con una sequenza non corretta, l’azionamento non dispone più di un feedback affidabile. Può quindi segnalare errore encoder, seguire male il riferimento, andare in sovracorrente durante l’accelerazione oppure inibire l’abilitazione del motore.
Il comportamento dipende dalla tecnologia impiegata. Un encoder incrementale può mostrare perdita di conteggi, impulsi A/B incoerenti o assenza del canale di zero. Un encoder assoluto, seriale o con interfaccia proprietaria può invece generare errori di comunicazione, mancato riconoscimento dell’unità o dati posizione non validi. Nei collegamenti differenziali, una schermatura inefficace o una coppia invertita può compromettere l’immunità ai disturbi anche quando la continuità elettrica appare corretta.
Il punto critico è che il guasto non è sempre permanente. Un conduttore lesionato all’interno della guaina può funzionare a macchina ferma e interrompersi solo durante il movimento dell’asse. Per questo una misura statica con multimetro, da sola, non basta a escludere il cavo.
Errori cablaggio encoder: sintomi da riconoscere
Un fermo improvviso con allarme encoder è il caso più evidente, ma esistono segnali anticipatori che meritano attenzione. Oscillazioni dell’asse in posizione, ripetibilità peggiorata, errore di inseguimento in accelerazione e scatti casuali sono spesso associati a feedback instabile. Lo stesso vale per un difetto che compare solo a caldo, dopo molte ore di produzione o in corrispondenza di una determinata corsa del carro.
Un altro indizio rilevante è la correlazione con altri carichi elettrici. Se l’anomalia compare all’avviamento di inverter, saldatrici, elettrovalvole o grandi motori, è necessario valutare il percorso del cavo encoder e la qualità della schermatura. Un segnale a bassa tensione instradato vicino a cavi potenza, senza le corrette separazioni, può raccogliere disturbi sufficienti a mandare in errore il drive.
Non tutti gli allarmi riferiti all’encoder dipendono però dal cablaggio. Parametri del motore errati, alimentazione encoder instabile, connettori ossidati, danni al giunto meccanico, cuscinetti usurati o difetti della scheda di feedback possono produrre sintomi molto simili. La diagnosi deve quindi procedere per esclusione, senza interpretare il codice allarme come una prova definitiva.
Le cause più frequenti sul campo
Il punto di maggiore sollecitazione è spesso l’uscita del cavo dal motore o dal connettore. Qui la flessione ripetuta può spezzare parzialmente un filo, danneggiare la schermatura o allentare un contatto. Nei sistemi con catena portacavi, il problema può essere distribuito lungo il tratto mobile: raggio di curvatura non adeguato, cavo non idoneo alla posa dinamica o fissaggio che trasferisce trazione al connettore riducono nel tempo l’affidabilità del collegamento.
Anche un cablaggio realizzato correttamente dal punto di vista elettrico può creare problemi se le coppie differenziali non sono rispettate. Invertire A+ con A-, B+ con B- oppure confondere canali e segnali di riferimento altera la lettura del drive. In fase di sostituzione, il rischio aumenta quando si utilizzano cavi universali o si ricostruiscono connettori senza disporre dello schema specifico del costruttore.
Le cause ricorrenti includono:
- schermatura interrotta, collegata in modo improprio o danneggiata;
- connettori con pin arretrati, ossidazione, infiltrazioni di olio o serraggio insufficiente;
- alimentazione encoder assente, con tensione fuori specifica o massa instabile;
- passaggio ravvicinato ai cavi motore e potenza, con accoppiamento di disturbi elettromagnetici;
- conduttori lesionati da vibrazioni, schiacciamento, trazione o flessione ciclica;
- pinout non corrispondente fra motore, prolunga e azionamento.
La schermatura richiede una valutazione specifica. In molti impianti industriali deve mantenere continuità a 360 gradi attraverso pressacavi e connettori idonei, secondo le prescrizioni del sistema. Un sottile filo di drain collegato in modo occasionale può non offrire la stessa efficacia contro i disturbi ad alta frequenza. Non esiste tuttavia una regola unica applicabile a ogni macchina: la modalità di collegamento dipende dall’architettura del drive, dalla normativa interna e dalle indicazioni del costruttore.
Metodo di diagnosi prima di sostituire encoder e drive
La ricerca guasto deve iniziare dalla documentazione. Occorre verificare tipo di encoder, interfaccia, tensione di alimentazione, pinout del motore, schema del drive e presenza di eventuali giunzioni intermedie. Il colore dei fili non è un criterio affidabile, soprattutto su motori revisionati, cavi modificati o impianti datati.
Il primo controllo fisico riguarda connettori, guaine, passaggi in catena e zone esposte a olio o calore. Una trazione leggera e controllata sui singoli conduttori, con impianto in sicurezza, può evidenziare terminali non fissati correttamente. Vanno ispezionati anche i punti meno visibili: morsettiere interne, prolunghe, adattatori e passaggi attraverso quadri mobili.
Segue la verifica elettrica con alimentazione disinserita. La continuità va controllata conduttore per conduttore, da estremità a estremità, verificando anche l’assenza di cortocircuiti fra linee, schermatura e massa. È essenziale muovere il cavo durante la prova, soprattutto nelle zone di flessione. Un valore stabile a cavo immobile non certifica il comportamento in esercizio.
Con il sistema alimentato e nel rispetto delle procedure di sicurezza, il controllo prosegue su alimentazione e segnali. Un multimetro può confermare la presenza della tensione prevista, mentre un oscilloscopio o uno strumento diagnostico compatibile permette di osservare qualità, ampiezza e regolarità delle forme d’onda. Per segnali seriali o assoluti, l’analisi deve considerare anche terminazioni, qualità della comunicazione e diagnostica dell’azionamento.
Quando possibile, lo scambio controllato con un cavo noto funzionante è una prova rapida ed efficace. Va eseguito soltanto con un cablaggio pienamente compatibile per pinout e caratteristiche elettriche: utilizzare una prolunga simile ma non identica può introdurre un secondo guasto e rendere la diagnosi meno affidabile.
Ripristino: quando intervenire sul cavo e quando sul componente
Se il difetto è localizzato su connettore, tratto flessibile o prolunga, la sostituzione del cablaggio è spesso l’intervento più rapido e meno invasivo. La riparazione puntuale di un filo può essere ammissibile solo se eseguita con materiali, schermature e modalità di posa adeguati al contesto industriale. Su assi veloci, ambienti gravosi o sistemi safety-related, una riparazione provvisoria non dovrebbe diventare una condizione permanente di esercizio.
Se invece i segnali restano anomali direttamente ai terminali dell’encoder, con alimentazione corretta e cavo verificato, è necessario estendere l’analisi a encoder, motore e scheda di feedback del drive. In questi casi la riparazione specialistica evita sostituzioni non necessarie e consente di verificare anche componenti difficili da reperire o fuori produzione. COVISION supporta questo tipo di ricerca guasto su apparecchiature industriali multimarca, integrando test del componente e valutazione della continuità operativa dell’impianto.
Prevenire il guasto nel prossimo ciclo produttivo
La prevenzione non coincide con il solo controllo visivo durante il fermo programmato. Per gli assi più critici conviene registrare allarmi, ore di lavoro, interventi sul cablaggio e condizioni ambientali, così da individuare ricorrenze prima che si trasformino in fermo macchina. Un cavo sostituito più volte nello stesso punto indica quasi sempre una causa di posa, vibrazione o sollecitazione che deve essere corretta.
Nelle linee ad alta disponibilità è utile mantenere tracciati pinout, configurazioni drive e riferimenti dei cavi compatibili. Questa documentazione riduce i tempi di risposta nelle emergenze e limita gli errori durante gli interventi di manutenzione. Per un encoder, il collegamento non è un accessorio: è la parte della catena di controllo che trasporta l’informazione necessaria a governare l’asse.
Quando un allarme encoder si presenta in modo intermittente, la scelta più efficiente è fermare le ipotesi e raccogliere evidenze tecniche: condizioni di comparsa, stato del cavo, misure e storico dell’asse. È da questi dati che nasce un intervento rapido, ripetibile e compatibile con la continuità produttiva.


