Servomotori rigenerati per ridurre i fermi
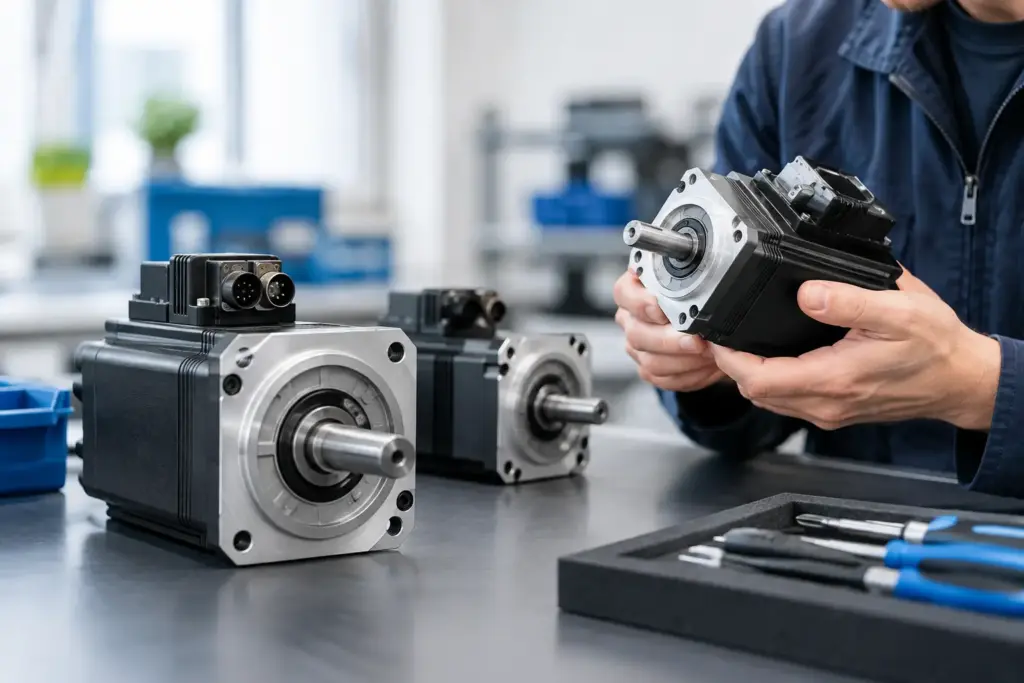
Un guasto al servomotore può fermare una macchina che, per il resto, è perfettamente efficiente. Quando il ricambio nuovo non è disponibile, è fuori produzione o presenta tempi di consegna incompatibili con la produzione, i servomotori rigenerati possono essere un’alternativa concreta. A condizione che la rigenerazione sia un processo tecnico verificabile, non una semplice rivendita di componenti usati.
Per un responsabile manutenzione, la domanda non è soltanto quanto costa un motore rigenerato. Conta soprattutto se l’unità può essere installata in sicurezza, dialogare correttamente con l’azionamento esistente e riportare la linea alla produttività con un rischio controllato.
Quando un servomotore rigenerato è la scelta giusta
La sostituzione con un’unità rigenerata è particolarmente indicata nelle linee con motori obsoleti, macchine speciali e impianti in cui il fermo supera di gran lunga il costo del componente. È frequente nei settori packaging, lavorazione del legno, plastica, alimentare, tessile e automazione di processo, dove un asse servo è parte integrante di una sequenza sincronizzata.
Il vantaggio più immediato è la disponibilità. Su codici non più prodotti dal costruttore, il nuovo può essere introvabile oppure richiedere modifiche meccaniche, elettriche e software. Un servomotore rigenerato compatibile permette invece di preservare architettura, cablaggi, azionamento e logica di controllo già presenti sulla macchina.
Anche il contenimento dei costi può essere rilevante, ma non deve guidare la scelta da solo. Un motore apparentemente economico, se privo di controlli o con feedback non coerente, può generare allarmi di inseguimento, perdita di posizione, vibrazioni, surriscaldamenti e nuovi arresti. Il risparmio diventa reale solo quando il componente riduce sia il costo di acquisto sia il rischio di un secondo fermo.
Rigenerato non significa semplicemente usato
Un servomotore usato viene normalmente ceduto nello stato in cui si trova, con una storia operativa spesso parziale o sconosciuta. Un’unità rigenerata deve invece essere sottoposta a diagnosi, revisione delle parti soggette a usura, ripristino e collaudo. La differenza incide direttamente sulla prevedibilità dell’intervento.
La rigenerazione corretta parte dall’identificazione esatta del codice motore e della sua configurazione: potenza, coppia nominale, velocità, tipo di flangia, albero, connettori, presenza del freno e tecnologia di retroazione. Encoder assoluti, resolver e sistemi di feedback proprietari non sono dettagli accessori: determinano la compatibilità con l’azionamento e con la configurazione dell’asse.
Seguono le verifiche elettriche e meccaniche. Gli avvolgimenti devono essere controllati per individuare squilibri, isolamento degradato o dispersioni. Cuscinetti, tenute, albero, sedi, ventole e freno richiedono una valutazione concreta dello stato di usura. Nei motori che operano su assi verticali o su carichi sospesi, il freno di stazionamento merita un’attenzione particolare: una risposta non corretta può trasformarsi in un rischio per macchina e operatori.
Il collaudo finale deve confermare il comportamento del motore nelle condizioni previste di funzionamento. Non basta verificare che l’albero ruoti. Occorre controllare la risposta del feedback, il corretto innesto del freno quando presente, l’assorbimento e la stabilità del funzionamento. La documentazione delle attività svolte e l’identificazione del componente rendono il ricambio gestibile anche nelle manutenzioni successive.
I controlli da richiedere prima dell’acquisto
Prima di approvare l’acquisto, l’ufficio tecnico dovrebbe fornire al riparatore o al fornitore il codice completo di targa, fotografie di targhetta e connettori, il modello dell’azionamento abbinato e, se disponibile, la descrizione del guasto. La sigla commerciale della serie non è sempre sufficiente: all’interno della stessa famiglia possono variare feedback, freno, protezione ambientale e caratteristiche meccaniche.
È utile chiarire anche l’applicazione. Un motore installato su un nastro leggero non affronta le stesse sollecitazioni di un asse di taglio, di una tavola rotante o di un sistema con frequenti inversioni. Ciclo di lavoro, massa movimentata, temperatura ambiente, presenza di polveri e lavaggi incidono sulla scelta e sulla durata attesa.
In fase di fornitura devono essere definiti almeno quattro aspetti: corrispondenza del codice e della configurazione, attività di rigenerazione eseguite, modalità di collaudo e condizioni di garanzia. Queste informazioni evitano ambiguità tra un ricambio compatibile dichiarato e un’unità realmente pronta per l’installazione.
Encoder, resolver e batteria dell’asse
Il sistema di retroazione è una delle cause più comuni di incompatibilità. Un encoder assoluto può richiedere dati di posizione, parametri o procedure specifiche di inizializzazione. In alcuni sistemi, dopo la sostituzione, è necessario ripristinare lo zero macchina, controllare gli offset e verificare la corretta lettura della posizione da parte del controllo numerico o del PLC motion.
Se l’asse utilizza batterie per mantenere la posizione assoluta, occorre verificare lo stato dell’alimentazione e le procedure di sostituzione. Montare un motore funzionante senza gestire correttamente il riferimento asse può allungare l’avviamento e creare problemi di sicurezza o di qualità del processo.
Freno e collegamenti di potenza
Nei servomotori con freno, tensione di comando, coppia frenante e logica di rilascio devono essere coerenti con la macchina. Un freno che non rilascia completamente può provocare assorbimento anomalo e surriscaldamento; un freno che non tiene correttamente compromette la stabilità degli assi verticali.
Anche connettori e pinatura meritano un controllo puntuale. Adattamenti improvvisati sui cavi, soprattutto su segnali encoder schermati, possono introdurre disturbi difficili da diagnosticare. Se il motore sostitutivo richiede modifiche, queste devono essere progettate, documentate e verificate prima della rimessa in servizio.
Installazione: il ricambio è solo una parte dell’intervento
Un servomotore rigenerato riduce i tempi di approvvigionamento, ma l’esito dipende anche dalla qualità dell’installazione. Prima dello smontaggio è consigliabile salvare parametri dell’azionamento, configurazioni PLC e riferimenti dell’asse. Questa attività è decisiva quando il guasto ha compromesso dati, batterie o connessioni e deve essere parte della gestione ordinata del fermo.
Dopo il montaggio, il riavvio dovrebbe seguire una sequenza controllata: verifica dell’isolamento e della continuità dei cavi, controllo del verso di rotazione, test del freno, ricerca origine o calibrazione dell’asse, prova a bassa velocità e verifica sotto carico. Monitorare corrente, temperatura e allarmi nelle prime ore di funzionamento consente di intercettare anomalie prima che diventino un nuovo arresto.
Se il motore precedente si è guastato per infiltrazioni, cavi lesionati, sovraccarico, riduttore bloccato o difetti dell’azionamento, sostituire solo il motore non risolve la causa. L’analisi deve coinvolgere l’intera catena asse: alimentazione, drive, cablaggio, meccanica e parametri di regolazione. È qui che il supporto multimarca evita diagnosi parziali e sostituzioni non necessarie.
Scorta strategica per gli assi più critici
Per le macchine con elevato costo di fermo, attendere il guasto non è una strategia efficiente. Una scorta mirata di servomotori rigenerati, identificata sugli assi più critici, può accorciare drasticamente il tempo di ripristino. Non significa accumulare ricambi indiscriminatamente: significa individuare codici fuori produzione, componenti con lead time elevato e motori installati su colli di bottiglia produttivi.
La scorta deve essere tracciata con codice, configurazione, ubicazione, data di collaudo e abbinamento all’azionamento. È altrettanto utile registrare le riparazioni effettuate e le cause di guasto ricorrenti. Questi dati aiutano a definire priorità di manutenzione predittiva e a riconoscere quando un problema nasce dall’ambiente operativo, non dal componente.
COVISION affianca reparti manutenzione e uffici tecnici nella riparazione e nella fornitura di unità rigenerate, integrando diagnosi, gestione delle configurazioni e supporto operativo. In presenza di un fermo, il valore non sta nel trovare rapidamente un motore qualsiasi, ma nel ripristinare un asse compatibile e controllato.
La scelta più efficace parte quindi da una domanda concreta: quale soluzione riporta questa macchina in produzione senza trasferire il problema al prossimo turno? Quando codice, feedback, stato meccanico e collaudo sono verificati, il rigenerato diventa una leva affidabile per proteggere continuità produttiva e budget di manutenzione.


